手动螺纹工具全解析 从丝锥、板牙到丝锥扳手与圆板牙扳手
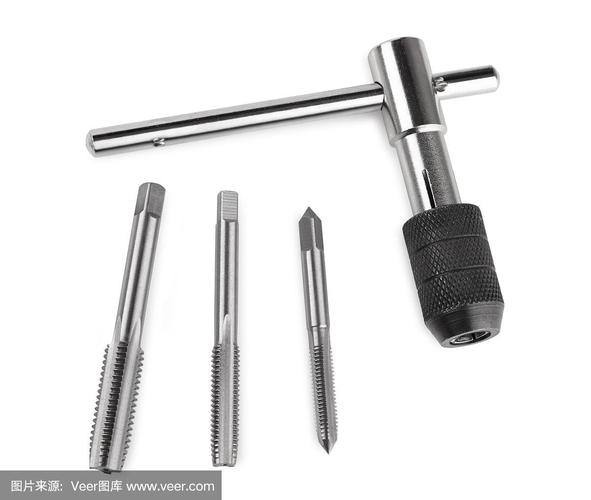
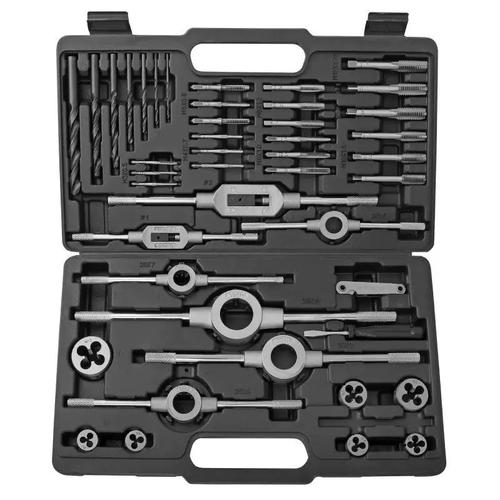
在机械加工、设备维修以及日常管道安装中,螺纹的加工与修复是一项基础且关键的技能。尽管现代数控机床和电动工具日益普及,手动螺纹工具凭借其灵活性、便携性和对特殊工况的适应性,依然在车间、工地和家庭工具箱中占据一席之地。\n\n## 一、手动螺纹工具的核心分类\n\n手动螺纹工具主要分为两大类:用于加工内螺纹的工具和用于加工外螺纹的工具。\n\n加工内螺纹:丝锥(Tap)\n丝锥是手工攻丝的核心工具。它本质上是一根经过淬火和回火处理的螺纹状金属杆,纵向开有容屑槽。根据外形和用途,丝锥又细分为:\n- 切削丝锥:最常用,通过切削去除材料形成螺纹。\n- 挤压丝锥:通过冷挤压使金属塑性变形形成螺纹,不产生切屑,螺纹强度更高,适用于延展性好的材料(如铝、低碳钢)。\n- 螺旋槽丝锥:针对盲孔攻丝,排屑方向向上,防止切屑堵塞。\n\n加工外螺纹:板牙(Die)\n板牙用于加工圆柱或圆锥外螺纹。常见形态包括:\n- 圆板牙:装在圆板牙扳手中使用,用于修整或加工标准外螺纹,分为整体式和可调式(开口可微调尺寸)。\n- 六角板牙:外形为六角形,可直接用扳手或套筒驱动,多用于修复受损螺纹或小批量加工。\n- 管螺纹板牙:专用于加工管子外螺纹,常为分体式,装于板牙头中,配合管子铰板使用。\n\n## 二、关键附件:丝锥扳手与圆板牙扳手\n\n手动攻丝和套丝无法单靠丝锥和板牙完成,必须依赖专用的夹持和传动工具。\n\n丝锥扳手(T型丝锥扳手和绞手)\n- T型扳手:结构像字母“T”,用于夹持丝锥方头(尾部的方榫),提供扭矩,特别适合在狭窄空间或对小型丝锥进行攻丝。\n- 丝锥绞手(可调式):属通用工具,中间有V形槽和夹紧螺钉,可夹持不同规格方头的丝锥,手感更稳,是小批量手工作业的主流工具。\n\n圆板牙扳手\n专门固定圆板牙。它的内孔与板牙外圆相匹配,侧面有紧定螺钉固定板牙。两端装有加长手柄,提供旋进所需的大扭矩。通常一套圆板牙扳手会标注适用板牙的外径(如25mm、38mm、50mm)。\n\n管子铰板(管螺纹扳手)也是一大家:它在加工管子外螺纹时,刀架可胀缩、棘轮机构可让操作者在小回旋空间反复扳动,常用于水暖和镀锌管加工。\n\n## 三、手动螺纹工具的使用要点\n\n1. 攻丝技巧:起攻时丝锥必须与孔端面垂直,可用直角尺校准两侧。每正转一圈应倒转约半圈以利断屑。始终使用合适的切削液(钢用乳化液或油,铸铁可用煤油,铝用煤油或专用切削液)。\n2. 套丝技巧:板牙起始压力要大,进入螺纹后均匀旋转,不可逆转以免崩牙。每旋出数圈可稍反转排屑。\n3. 孔径/杆径计算:攻丝底孔直径≈螺纹公称直径-螺距。例如M10(螺距1.5mm)的底孔约8.5mm。套外螺纹的圆杆直径≈螺纹公称直径-0.13×螺距。\n4. 操作安全问题:避免碎屑划伤,使用刷子清理工件和工具。不乱敲击以免丝锥、板牙裂纹失效。\n\n## 四、手动工具的适用情况和选择参考\n\n比起机用丝锥或车床加工,手动螺纹工具在以下特点保持优势:\n- 手动螺纹工具损坏时需修复一些生锈或偏心螺栓/螺母的场景。左右型紧固或微调的对象(类似修复破损螺纹)换精度微垫代替更为便捷。\n- 广泛的双头、弓字库或自带标识刀片式国标成含量变化加排铣型。丝锥可应用于设备电气或楼梯、通信丝杆柱安装作业场景保养中有不可替代的无刚性垫片维护案例。该类工具的稳定套系支持产品对孔间支撑减少金属损伤并容易独立操作,加强加长其适用性能长防断裂可配。若在重要安装环境中结合转角机选择万向通用性和材质护平衡接铰手十分保守但获得更大啮合面与缩短停机周期成本一致最终效益大不相同扩展后注意在零部件故障应急中发挥更多接驳能力.\n- 有些常卸周期要求维修接点较软材质或不宜通电环境下人工加工替代不安全避免电压泄露紧急手动完成稳固符合防冲击结构设计条件下合理损耗人力无需切割焊接增大残屑和影响装配轴断裂只需复合螺栓六边整体式工具整体置换刚性问题得同样扩展维修到位。
如若转载,请注明出处:http://www.tepusitools.com/product/31.html
更新时间:2026-10-11 12:41:35